English
 日本語
 Deutsch
 Español
Nr. 158 Baoqun Straße, Ortschaft Yaozhuang, Kreis Jiashan, Stadt Jiaxing, Provinz Zhejiang, China
Nachricht
Home / Nachricht / Branchennachrichten / Warum sich Fehler bei der Schweißverarbeitung wiederholen und wie man sie behebt

Inhalt
Stellen Sie sich eine Ladung vorgefertigter Brackets vor, die an einem Montagmorgen am Fließband ankommen. Die meisten Teile sehen aus der Ferne gut aus, aber bei der Inspektion entdeckt ein Techniker kleine Poren entlang mehrerer Nähte, ein paar Risse in der Nähe der Wärmeeinflusszone und Rahmen, die nicht mehr flach auf der Halterung sitzen. Die Nacharbeit dauert eine Woche, der Liefertermin verschiebt sich und der Projektmanager beginnt zu fragen, welcher Schritt fehlgeschlagen ist. Die unbequeme Antwort ist, dass die meisten Schweißfehler vermeidbar sind und die Warnschilder bereits sichtbar waren, lange bevor die Teile die Werkstatt verließen.
Dieser Leitfaden geht auf die häufigsten Probleme bei der Schweißverarbeitung ein, von Porosität und Rissbildung bis hin zu Verformungen und Hinterschnitten. Für jedes Problem betrachten wir die Grundursachen, die Fragen, die ein Käufer oder Ingenieur stellen sollte, und die Produktionskontrollen, die den Defekt stoppen, bevor er den Kunden erreicht. Das Ziel ist praktisch: Sie helfen Ihnen, Probleme schneller zu diagnostizieren und, was noch wichtiger ist, Lieferanten auszuwählen, deren Routinen diese Probleme selten machen.
Die folgenden Beispiele beschreiben die typische Praxis in der Werkstatt und nicht die eines einzelnen Unternehmens. Die Zahlen basieren auf allgemein gemeldeten Erfahrungen und sollten als Veranschaulichung von Trends und nicht als Garantien für ein bestimmtes Projekt gelesen werden.
Unter Porosität versteht man die Bildung von Gastaschen, die im erstarrten Schweißgut eingeschlossen sind. Es kann sich um vereinzelte Oberflächenlöcher oder versteckte Hohlräume handeln, die nur bei Röntgen- oder Ultraschallprüfungen sichtbar werden. Bei Prozessen mit Schutzgas wie MIG und Fülldrahtschweißen ist dies einer der am häufigsten gemeldeten Fehler und lässt sich in der Regel auf eine von drei Ursachen zurückführen: unzureichende Abschirmung, Verunreinigungen auf dem Grundmetall oder Feuchtigkeit in den Verbrauchsmaterialien.
Unzureichender Schutzgasfluss, verursacht durch eine verstopfte Düse, einen undichten Schlauch, Wind im Arbeitsbereich oder einen zu niedrig eingestellten Regler.
Oberflächenverunreinigungen wie Öl, Rost, Farbe, Verzinkungsrückstände oder Walzzunder, die beim Schmelzen Gas freisetzen.
Feuchtes Zusatzwerkstoff oder Flussmittel, das durch schlechte Lagerung Feuchtigkeit aufgenommen hat und dabei Wasserstoff und Dampf in das Schweißbad abgibt.
Übermäßige Lichtbogenlänge oder Bewegungsgeschwindigkeit, die dazu führt, dass die Atmosphäre das Becken erreicht, bevor sie erstarrt.
Oberflächenverunreinigungen sind die häufigste Ursache in Betrieben, in denen gemischte Materialien verarbeitet werden. Eine einzelne Charge beschichteter Bleche kann zu mehr Porosität führen als ein ganzer Tag mit gasbedingten Problemen, weshalb Reinigungsprotokolle genauso viel Aufmerksamkeit verdienen wie Parameterblätter.
Vermerkt der Lieferant die Sauberkeitsprüfungen des Grundmetalls, z. B. ein Abwischen mit Lösungsmittel oder eine Schleifüberprüfung, auf dem Arbeitsweg?
Werden die Messwerte des Schutzgasdurchflusses zu Schichtbeginn protokolliert oder wird die Gasversorgung als Konstante behandelt, die niemals überprüft werden muss?
Wird das Füllmetall unter kontrollierten Bedingungen gelagert, mit Ausgabe- und Rückgabeprotokollen, aus denen hervorgeht, wie lange es ausgesetzt war?
Gibt es ein dokumentiertes Akzeptanzkriterium für Porosität, das sich auf die geltende Norm bezieht?
Erfahrene Hersteller betrachten Porosität als Prozesssignal und nicht als Endkontrollproblem. Die Reinigungsverfahren sind spezifisch, z. B. das Abwischen mit einem zugelassenen Lösungsmittel und die anschließende mechanische Entfernung des Oxids innerhalb einer definierten Breite von der Fuge. Der Gasfluss wird vor jeder Schicht mit einem Durchflussmesser überprüft und die Düsen werden nach einem festen Zeitplan gereinigt. Verbrauchsmaterialien werden gemäß Herstellerangaben in Öfen oder versiegelten Behältern gelagert und das Lagerprotokoll wird wöchentlich überprüft.
Die obige Sequenz fasst eine praktische Routine zusammen. Jeder Schritt ist schnell und liefert Beweise, die während eines Lieferantenaudits oder nach der Meldung eines Mangels überprüft werden können.
Risse sind der schwerwiegendste Schweißfehler, da sie unter Belastung wachsen können, lange nachdem das Teil das Werk verlassen hat. Der entscheidende Schritt ist die Identifizierung des Risstyps, da jeder Typ unterschiedliche Ursachen und unterschiedliche Abhilfemaßnahmen hat. Zwei große Familien sind am wichtigsten: Kaltrisse, die nach dem Abkühlen der Schweißnaht entstehen, und Heißrisse, die sich bilden, während das Schweißgut noch erstarrt.
Durch Wasserstoff verursachte Kaltrisse treten häufig Stunden oder sogar Tage nach dem Schweißen auf. Es sind drei Bedingungen gleichzeitig erforderlich: eine anfällige Mikrostruktur in der Wärmeeinflusszone, durch Feuchtigkeit oder Verunreinigung eingebrachter Wasserstoff und Zugspannung beim Abkühlen der Verbindung. Heißrisse treten normalerweise als Mittellinienriss in der Schweißnaht auf und hängen mit der Verbindungsgeometrie, einer hohen Verdünnung oder einer Nahtform zusammen, die Verunreinigungen einschließt.
| Risstyp | Wenn es sich bildet | Typisches Zeichen | Hauptkontrolle |
|---|---|---|---|
| Wasserstoffinduziertes Kaltcracken | Nach dem Abkühlen, manchmal Stunden später | Feiner Riss an der Zehe oder Wurzel | Vorheizen, wasserstoffarme Verbrauchsmaterialien, kontrollierte Kühlung |
| Erstarrung, Heißrissbildung | Während der Erstarrung des Schweißgutes | Riss entlang der Mittellinie der Perle | Verbindungsdesign, Wulstform, Wärmeeintragskontrolle |
| Lamellenriss | Unter durchgehender Spannung in dickem Blech | Stufenförmiger Riss im unedlen Metall | Materialauswahl, Fugengestaltung, Buttering |
Stähle mit höherem Kohlenstoffgehalt und legierte Stähle sind anfälliger für Risse, da sie in der Wärmeeinflusszone aushärten. Die Vorwärm- und Zwischentemperaturregelung verlangsamt die Abkühlgeschwindigkeit, während eine Wärmebehandlung nach dem Schweißen Spannungen abbauen und das Entweichen von eingeschlossenem Wasserstoff ermöglichen kann. Ein Verarbeiter, der diese Materialien schweißt, ordnet jedes Verfahren routinemäßig der spezifischen Qualität, Dicke und Verbindungsart zu, anstatt ein generisches Einrichtungsblatt anzuwenden.
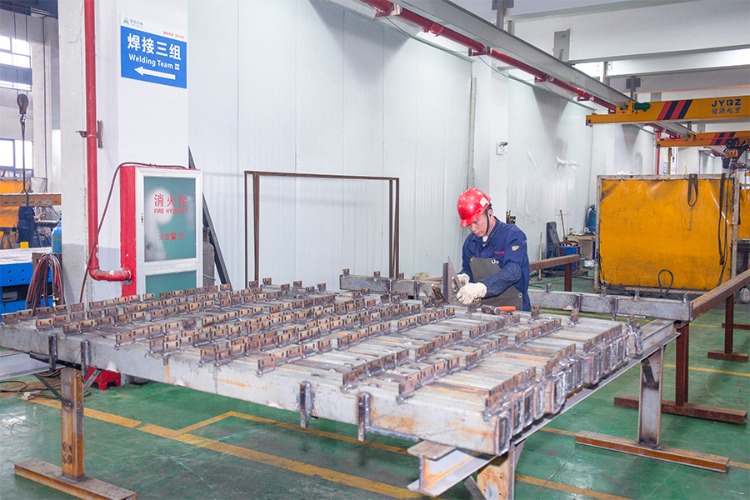
Fordern Sie qualifizierte Schweißverfahrensspezifikationen statt allgemeiner Vorlagen an. Ein qualifiziertes Verfahren wird durch ein Verfahrensqualifizierungsprotokoll unterstützt, das den Testcoupon, mechanische Testergebnisse und wesentliche Variablen dokumentiert. Wenn ein Lieferant nachweisen kann, dass ein Verfahren zu Ihrer Grundmetallsorte, -dicke und Ihrem Prozess passt, haben Sie den Nachweis, dass das Rissrisiko vor Produktionsbeginn berücksichtigt wurde. Viele Käufer fordern diese Dokumentation bei einer ersten Bestellung an und es ist oft der schnellste Weg, eine prozessgesteuerte Werkstatt von einer Werkstatt zu trennen, die auf dem Urteilsvermögen des Bedieners basiert.
Bei schwereren Abschnitten oder benutzerdefinierten Baugruppen kann es hilfreich sein, den Umfang zu überprüfen Schweißbearbeitung Informieren Sie sich bereits vor der Angebotsanfrage über Ihre Möglichkeiten, sodass die Diskussion mit den richtigen Material- und Dickenbereichen beginnt.
Verformung führt selten zu einem sofortigen Ausfall, kann jedoch dazu führen, dass ein Teil nicht mehr zusammengebaut werden kann, Schraubenlöcher falsch ausgerichtet sind oder ein Rahmen aus der Rechtwinkligkeit geraten kann. Es entsteht durch ungleichmäßige Kontraktion beim Abkühlen des Schweißguts. Je größer und konzentrierter der Wärmeeintrag ist, desto größer ist die Bewegung und dünne Bleche sind besonders empfindlich.
Ausgewogenes Schweißen auf gegenüberliegenden Seiten einer Verbindung, versetzte kurze Schweißnähte und eine Rückschrittfolge sorgen für eine gleichmäßigere Wärmeverteilung. Erfahrene Schweißer kontrollieren auch die Temperatur zwischen den Durchgängen, damit das Teil über mehrere Durchgänge hinweg keine Wärme ansammelt. Der Ablauf sollte vor dem ersten Lichtbogenzünden geplant werden und die geplante Reihenfolge sollte auf der Zeichnung oder in der Arbeitsanweisung erscheinen.
Verwenden Sie ausgewogenes Schweißen auf beiden Seiten einer Verbindung, sofern dies möglich ist.
Teilen Sie lange Nähte in kürzere Segmente auf, die über die Baugruppe verteilt sind.
Wählen Sie die niedrigste Wärmezufuhreinstellung, die noch den Penetrationsanforderungen entspricht.
Stellen Sie die Baugruppe vorab mit einem berechneten Versatz oder Umkehrwinkel ein, wo die Erfahrung zeigt, dass dies erforderlich ist.
Starre Vorrichtungen halten Teile während des Abkühlens in Position und können Verformungen erheblich reduzieren. Sie erhöhen außerdem die Kosten und die Vorlaufzeit, daher sollte die Entscheidung während der Angebotserstellung getroffen werden und nicht erst während der Montage entdeckt werden. Bitten Sie die Lieferanten, anzugeben, ob in einem Angebot Vorrichtungen zur Verzerrungskontrolle enthalten sind, und fordern Sie bei komplexen Rahmen eine Skizze oder ein Foto des geplanten Aufbaus an. Ein Lieferant, der vor der Auftragserteilung den Bedarf an Vorrichtungen angibt, demonstriert in der Regel Prozessplanung und verkauft nicht einfach nur Zeit.
Bei der Hinterschneidung handelt es sich um eine Rille, die entlang der Nahtspitze in das Grundmetall eingeschmolzen wird und so einen verringerten Querschnitt der Verbindung hinterlässt. Eine unvollständige Verschmelzung bedeutet, dass sich das Schweißgut nicht vollständig mit dem Grundmetall oder mit dem vorherigen Durchgang verbunden hat. Beide Defekte sind oft unsichtbar, wenn die Sicke von außen sauber aussieht, was sie besonders bei ermüdungsbeanspruchten Strukturen gefährlich macht.
Beide Defekte spiegeln in der Regel ein verschobenes Parameterfenster wider. Eine zu hohe Lichtbogenspannung kann zu breiten, flachen Perlen mit Hinterschneidungen an den Rändern führen. Eine zu hohe Fahrgeschwindigkeit verringert die Fusion, während eine übermäßige Strömung das Becken überhitzen und die Ränder nicht mehr abstützen kann. Bediener, die aus dem Gedächtnis statt anhand einer qualifizierten Parametertabelle arbeiten, tendieren eher zum Abdriften, insbesondere in späteren Schichten, wenn die Aufsicht geringer ist.
Sichtbare Rillen entlang der Schweißnähte, insbesondere auf der Oberseite horizontaler Verbindungen.
Schweißflächen, die sich ausbeulen oder konvex aussehen, was auf eine unzureichende Verfahrgeschwindigkeit hindeutet.
Mangelnde Benetzung an den Seitenwänden einer Nut, was auf einen geringen Wärmeeintrag oder eine Fehlausrichtung hinweist.
Bei der visuellen Untersuchung erkennt man offensichtliche Unterschneidungen, aber eine interne unvollständige Fusion erfordert volumetrische Methoden. Ultraschallprüfungen und Durchstrahlungsprüfungen haben unterschiedliche Stärken und die richtige Wahl hängt von der Verbindungsgeometrie, dem Zugang und dem Akzeptanzstandard ab. Käufer sollten die erforderliche Prüfstufe in der Zeichnung angeben, anstatt dies dem Lieferanten zu überlassen. Wenn der Inspektionsumfang frühzeitig festgelegt wird, können Angebote die richtige Inspektionszeit beinhalten und es kommt bei der Lieferung weniger zu Überraschungen.
Das Diagramm zeigt ein anschauliches Beispiel für Nacharbeitstickets. Porosität und Verzerrung stehen ganz oben auf der Liste, was der Betonung entspricht, die viele Betriebe bei Prozessüberprüfungen auf diese beiden Probleme legen. Die genaue Verteilung variiert je nach Material, Prozess und Produkttyp.
Fähigkeiten zur Fehlerbehebung sind am wichtigsten, wenn sie angewendet werden, bevor Probleme auftreten. Eine kurze Qualifizierungsprüfung kann zeigen, ob ein Lieferant die Variablen kontrolliert, die zu den oben genannten Mängeln führen, und die Kosten sind weitaus geringer als bei einer Charge abgelehnter Teile.
Verfahrensspezifität: Sind Verfahrensdokumente an Ihr Material und Ihre Dicke gebunden und enthalten entsprechende Qualifikationsnachweise?
Schweißerqualifikation: Decken Schweißerzertifikate den von Ihnen benötigten Prozess, die Position und das Material ab, z. B. ASME Abschnitt IX oder ISO 9606-Äquivalente?
Verbrauchsmaterialkontrolle: Gibt es einen dokumentierten Lagerungs- und Ausgabeprozess für Zusatzwerkstoffe und Flussmittel?
Inspektionsfähigkeit: Kann der Lieferant die erforderlichen Tests durchführen oder einen qualifizierten Partner benennen, der dies kann?
Mängeltransparenz: Wird der Lieferant auf Nachfrage Nacharbeitsraten und Aufzeichnungen über Korrekturmaßnahmen mitteilen?
Ein starker Lieferant beantwortet diese Fragen direkt und stellt Dokumente ohne große Verzögerung bereit. Eine schwächere Antwort stützt sich häufig auf allgemeine Erfahrungsansprüche. Keine der Antworten allein beweist die Qualität, aber der Unterschied ist normalerweise innerhalb des ersten Angebotszyklus sichtbar.
Ein Fertigungsteam, das Strukturhalterungen herstellte, stellte bei einer Routineprüfung Porosität fest. Von den 1.200 Teilen der überprüften Charge bestanden etwa 6 Prozent die Porositätsabnahmeprüfung nicht, und die Nacharbeit nahm zwei Produktionstage pro Woche in Anspruch. Der Entwurf war solide und das Verfahren nominell korrekt, sodass sich das Team eher auf Prozessdisziplin als auf Neugestaltung konzentrierte.
Die Untersuchung deckte drei Lücken auf: einen Gasregler, der während langer Schichten abdriftete, Grundplatten, die vor dem Schneiden im Freien gelagert wurden, und Drahtspulen, die über Nacht offen gelassen wurden. Die Korrekturen waren einfach. Der Gasfluss wurde bei jedem Schichtbeginn protokolliert, die Platten wurden innerhalb eines definierten Zeitfensters gereinigt und geschweißt und die Spulen wurden bei Nichtgebrauch in einen versiegelten Lagerraum zurückgebracht.
Innerhalb von sechs Wochen sank die Porositätsrate auf unter 0,5 Prozent. Die wichtigste Erkenntnis war, dass der Defekt nicht durch einen einzigen dramatischen Fehler verursacht wurde, sondern durch mehrere kleine Lücken in der Routinekontrolle. Einkäufer und Ingenieure können bei der Bewertung eines Lieferanten den gleichen Ansatz anwenden: Suchen Sie nach alltäglichen Aufzeichnungen, die Lücken verhindern, und nicht nur nach dem endgültigen Inspektionsbericht.
Fragen Sie den Lieferanten, was er nach Feststellung eines Mangels ändern würde. Ein Lieferant, der sich auf die Grundursachen konzentriert, beschreibt die betroffene Prozessvariable, die Aufzeichnung, die die Änderung belegt, und wie er bestätigen würde, dass die Lösung funktioniert hat. Vage Antworten, wie z. B. die Verbesserung der Bedienerfähigkeiten ohne Prozessänderung, sind ein Warnzeichen.
Nicht immer. Bei vielen Anwendungen mit geringem Risiko können Sichtprüfungen und Maßkontrollen erforderlich sein. Kritische oder ermüdungsbeanspruchte Strukturen erfordern in der Regel volumetrische Tests wie Ultraschall- oder Röntgenverfahren, und der erforderliche Wert sollte durch die entsprechende Norm oder Zeichnung definiert werden.
Geben Sie die Qualität des Grundmaterials, den Dickenbereich, die Verbindungstypen, die Prüfanforderungen, die Menge und etwaige Zeichnungstoleranzen an. Die frühzeitige Angabe des Abnahmestandards hilft Lieferanten dabei, Tests und Vorrichtungen korrekt zu bewerten und Revisionszyklen zu verkürzen.
Einfache Kontrolllücken, wie z. B. Gasfluss oder Speicherpraktiken, können oft innerhalb weniger Wochen behoben werden, sobald sie erkannt wurden. Probleme, die Verfahrensänderungen, Neukonstruktionen von Vorrichtungen oder Qualifikationstests beinhalten, dauern länger und sollten als formelle Korrekturmaßnahme mit definierten Prüfpunkten verwaltet werden.
Der Endpunkt der Fehlerbehebung ist nicht einfach die Reparatur einer einzelnen Charge. Es wird eine Lieferbeziehung aufgebaut, in der dieselben Mängel selten wiederkehren. Porosität, Rissbildung, Verformung und Hinterschneidung haben jeweils identifizierbare Ursachen, und jede Ursache hinterlässt eine Spur von Aufzeichnungen, die Ihnen ein kompetenter Lieferant zeigen kann. Wenn Sie diese Aufzeichnungen überprüfen, bevor Sie eine Bestellung aufgeben, verbringen Sie weniger Zeit mit Nacharbeiten und mehr Zeit mit der Lieferung.
Wenn Sie Optionen für kundenspezifische Fertigungsdienstleistungen vergleichen, bringen Sie zum ersten Gespräch Ihre Zeichnungen, Materialspezifikationen und Inspektionserwartungen mit. Ein umsichtiger Lieferant fragt vor der Angebotserstellung nach Verbindungsarten, Verformungsrisiken und Prüfumfang. Diese Befragung ist eines der klarsten Signale dafür, dass der Prozess durchdacht wurde, und es lohnt sich, sie als eigenständiges Auswahlkriterium zu betrachten.

Der Schwerpunkt unserer Schweißdienstleistungen liegt auf der Bereitstellung hochwertiger und hochpräziser Schweißlösungen, um den Anforderungen ve...
Details sehen
Unsere Bearbeitungsdienstleistungen sind darauf ausgerichtet, unseren Kunden hochpräzise und effiziente Metallbearbeitungslösungen zu bieten. Wir v...
Details sehen
Unsere Beschichtungsdienstleistungen bieten hochwertige Oberflächenbehandlungslösungen für verschiedene Arten kompletter Geräte, um die Haltbarkeit...
Details sehen
Bei unseren kompletten Dienstleistungen zur Herstellung und Anpassung von Geräten liegt der Schwerpunkt darauf, den Kunden ein umfassendes Lösungss...
Details sehen
One-Stop-Service bedeutet, dass Kunden umfassende Unterstützung und Lösungen während des OEM-Prozesses zum Schweißen von Stahlkonstruktionen erhalt...
Details sehen
Schweißen ist einer der Kernprozesse bei der Herstellung von Ausrüstungsstahlkonstruktionen. Wir verwenden fortschrittliche Schweißtechnologie und ...
Details sehen
Die Montage ist ein entscheidender Schritt im Herstellungsprozess der Ausrüstungsstahlkonstruktion, der die Leistung und Qualität des Endprodukts b...
Details sehen
Die Inspektion ist die letzte Verteidigungslinie, um die Qualität von Ausrüstungsstahlkonstruktionsprodukten sicherzustellen. Unser Inspektionsteam...
Details sehen
Nr. 158 Baoqun Straße, Ortschaft Yaozhuang, Kreis Jiashan, Stadt Jiaxing, Provinz Zhejiang, China
0086 13857303563
+86-573-84893330 / +86-573-84518277
Produkt